
Sa puso ng imprastraktura at mga sistema ng transportasyong likido, ang bawat bahagi ng ductile iron pipeline ay hindi lamang nagdadala ng tubig at gas, kundi pati na rin ng pulso ng pag-unlad ng lungsod at ng kapakanan ng mga mamamayan. Dito, ang kalidad ay higit pa sa mga walang kabuluhang salita; ito ay isang paniniwala at pangakong hinabi sa bawat pulgada ng bakal at isinama sa bawat proseso.DINSEN, lubos na nauunawaan ang mahalagang responsibilidad na ito, ay sumasalamin sa walang humpay nitong paghahangad ng kalidad sa pamamagitan ng ganap na pagsunod at paglampas sa internasyonal na pamantayan ng ISO2531, na nagpapakita ng isang mahigpit na simponya ng inspeksyon ng kalidad para saMga tubo na bakal na malagkit na ISO2531.
Tinutukoy ng pamantayan ang mga teknikal na kinakailangan, mga pamamaraan ng pagsubok, at kontrol sa kalidad ng mga ductile iron pipe, mga fitting, mga aksesorya, at ang kanilang mga interface na ginagamit para sa transportasyon ng tubig (tulad ng inuming tubig, tubig sa irigasyon, atbp.).
1. Malagkit na Tubong BakalDE
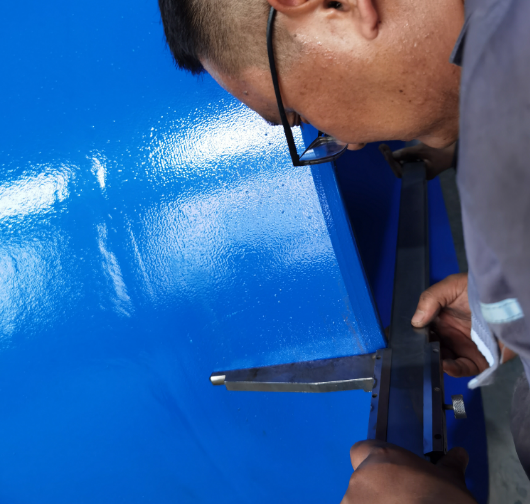
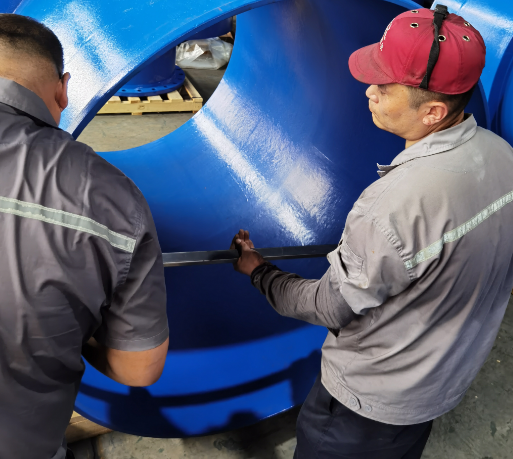
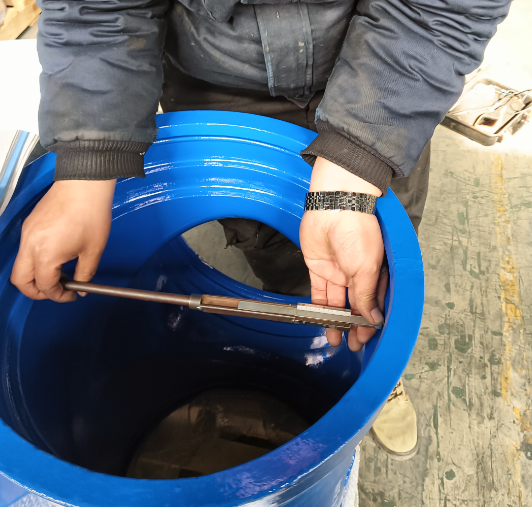
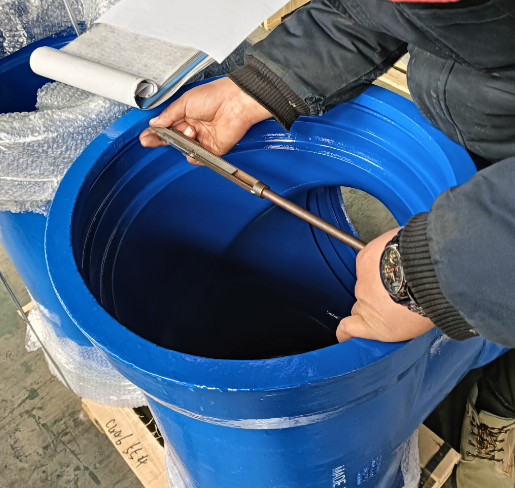
Ang panlabas na diyametro ng socket ay maaaring matukoy sa pamamagitan ng pagsukat ng circumference gamit ang tape measure. Bilang kahalili, dalawang pagsukat gamit ang caliper ang dapat gawin sa mga patayong punto sa cross section.Ang pormula para sa ovality ay: Ovality = (A1-A2)/(A1+A2).
2.Malagkit na Tubong BakalID
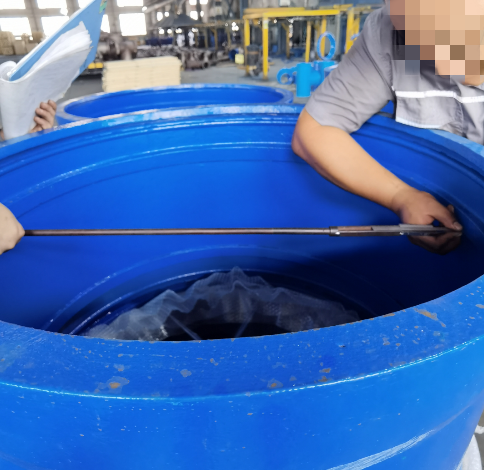
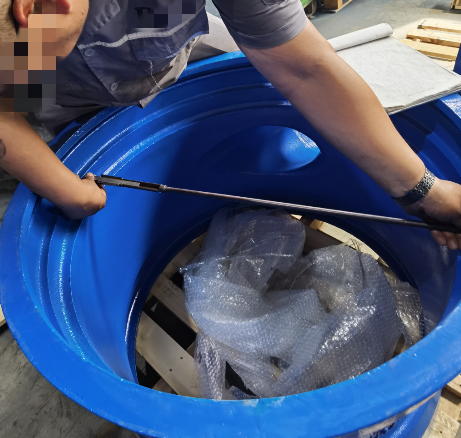
Ang panloob na diyametro ng centrifugally cast ductile iron pipe ay humigit-kumulang katumbas ng nominal na diyametro nito, DN value, sa milimetro.
3. Malagkit na Tubong BakalKapal ng Pader
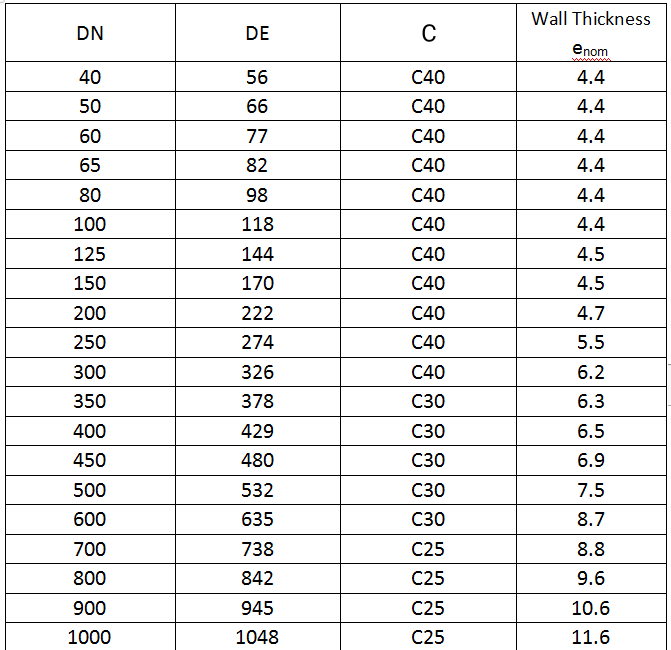
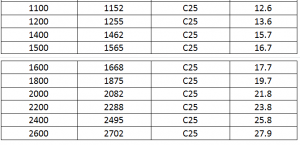
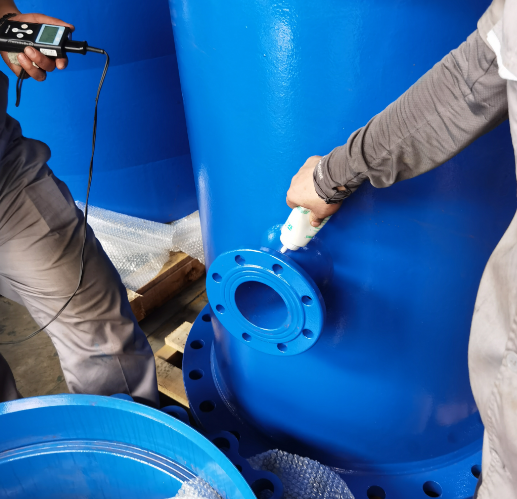
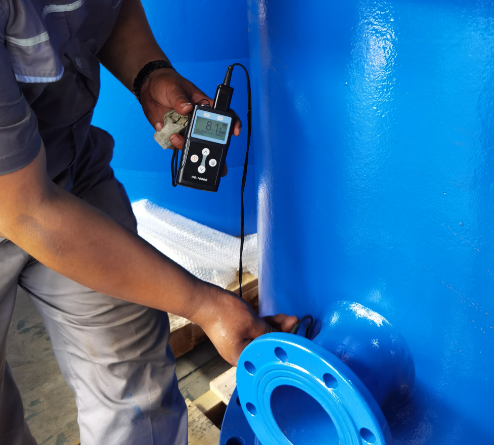
Gumamit ng ultrasonic thickness gauge na may kasamang coupling agent para idikit sa lokasyon na susukatin. Ang katumpakan ng instrumento ay 0.1mm. Ang posisyon ng pagsukat ay hindi bababa sa dalawang magkasalungat na lokasyon sa bawat dulo ng produkto. Ang mga resulta ng pagsukat ay naaayon sa sumusunod na talahanayan:
4. Haba ng Tubong Bakal na Ductile
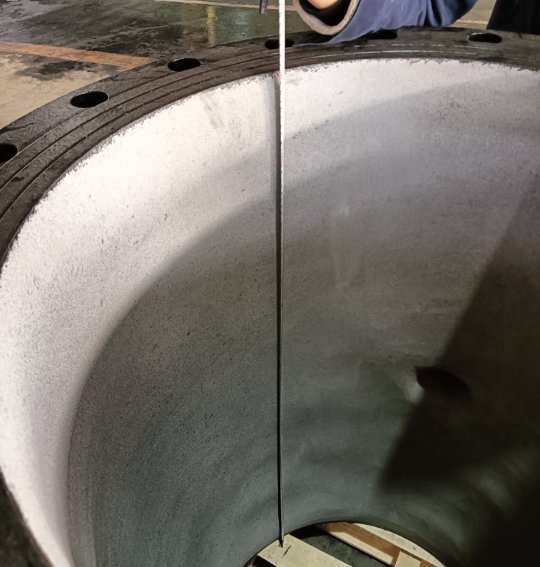
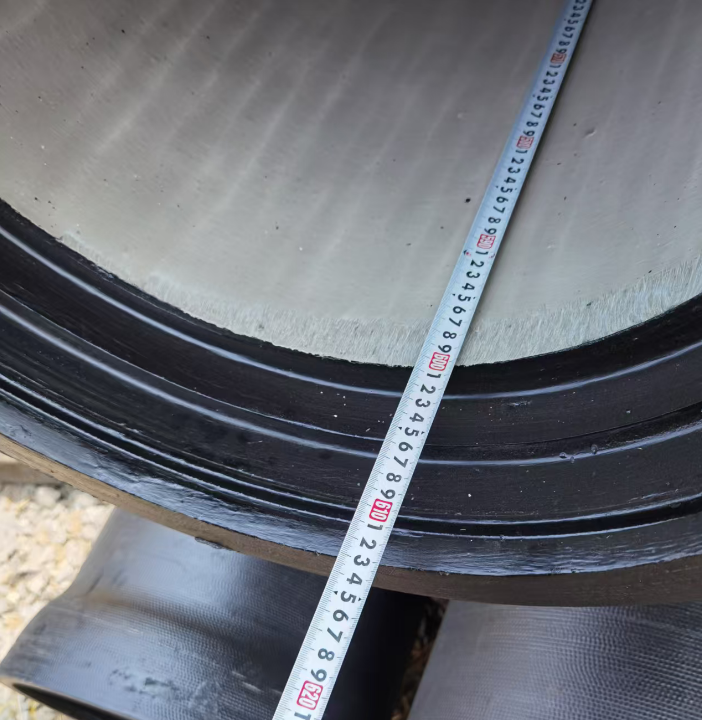
5. Pagiging eliptiko
Ang hindi bilog na seksyon ng cast pipe.
Ovality = 100 x (A1-A2) / (A1+A2)
A1: pinakamalaki A2: Maliit
6. Pagkatuwid
Ang mga tubo na hinulma ay dapat tuwid, na may pinakamataas na paglihis na hindi hihigit sa 0.125% ng epektibong haba (6000 x 0.125% = 7.5mm).Kung ang tubo ay walang bara, dapat gumamit ng biswal na inspeksyon para sa tuwid na bahagi. Kung sakaling may pag-aalinlangan, dapat gamitin ang sumusunod na pamamaraan.Igulong ang tubo nang pa-ehe sa dalawang patungan o roller upang masuri ang tuwid nito. Ang pagitan sa pagitan ng mga patungan/roller ay dapat na hindi bababa sa 2/3 ng karaniwang haba ng tubo. Dapat matukoy ang punto ng pinakamataas na paglihis mula sa tuwid, at ang paglihis ay hindi dapat lumagpas sa limitasyon na 7.5mm.
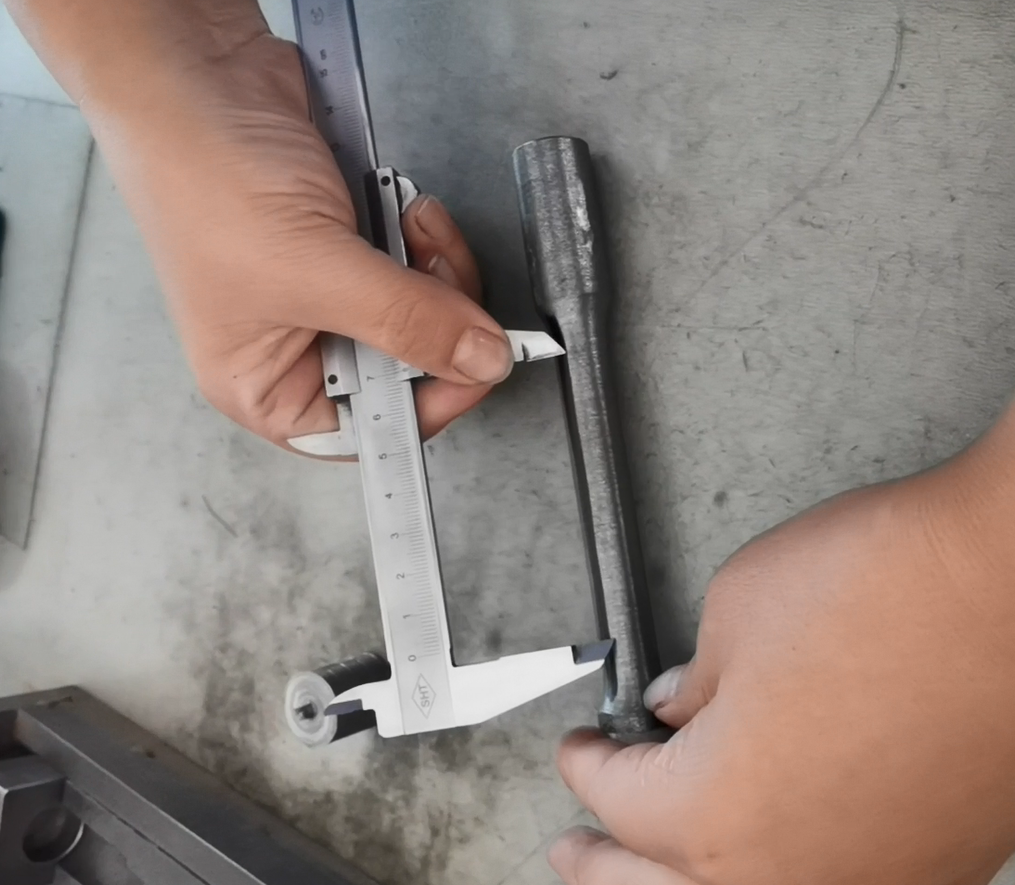
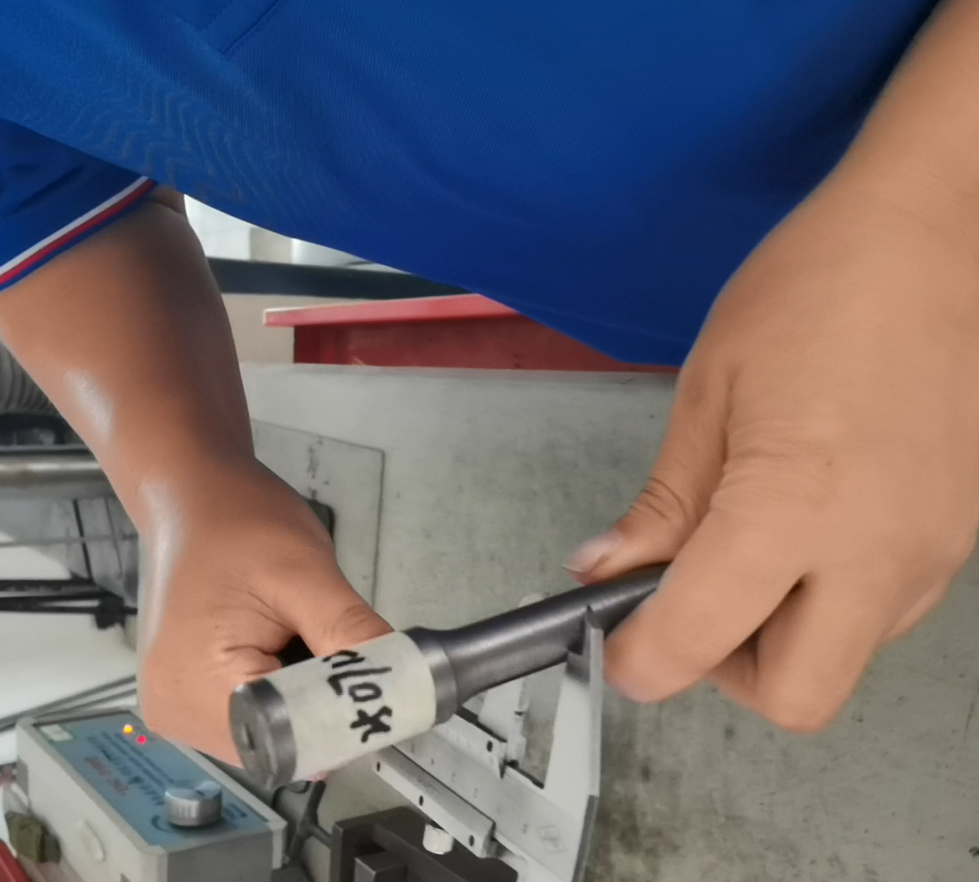
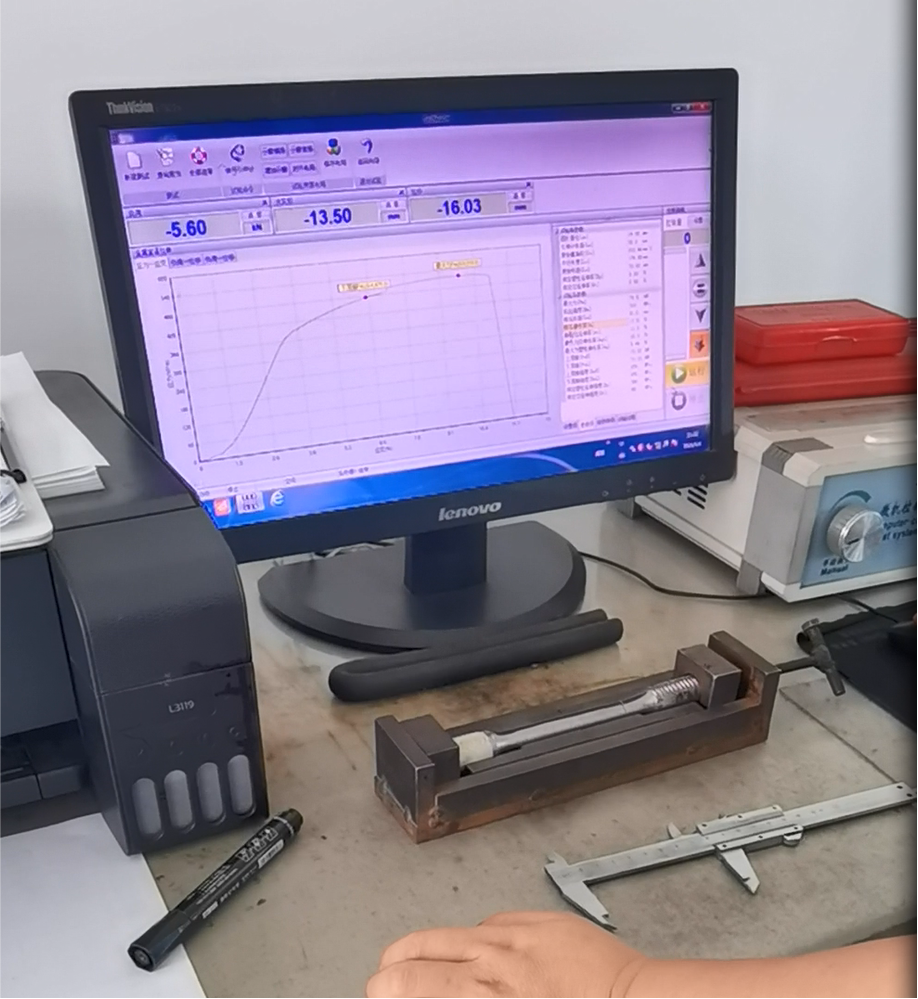
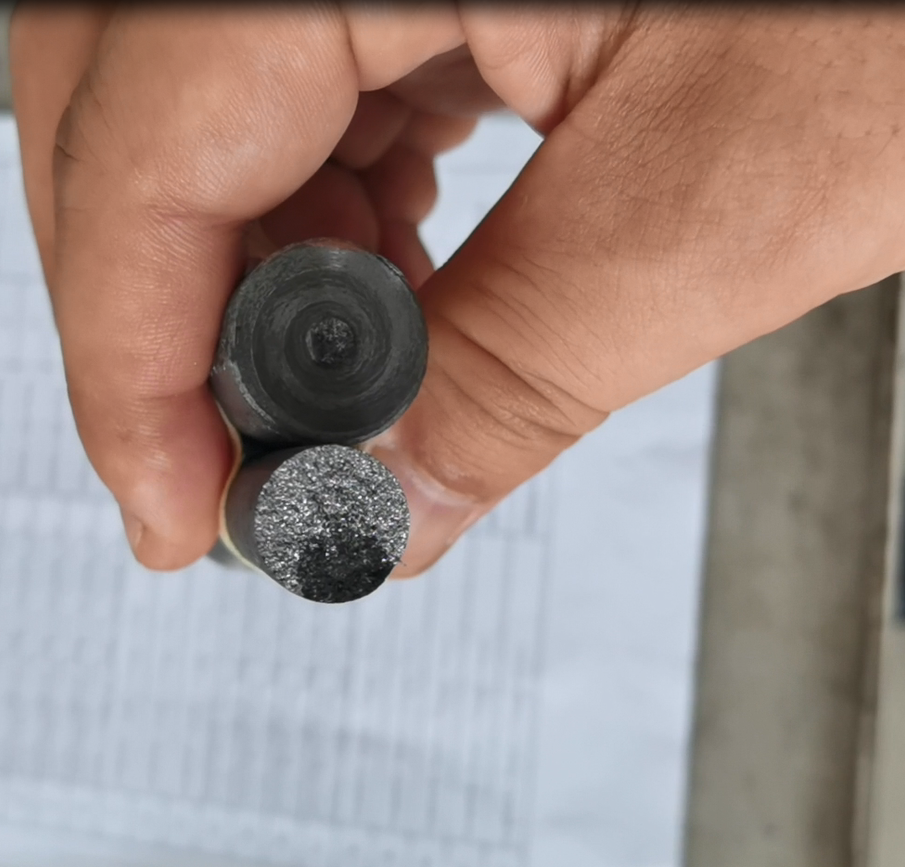
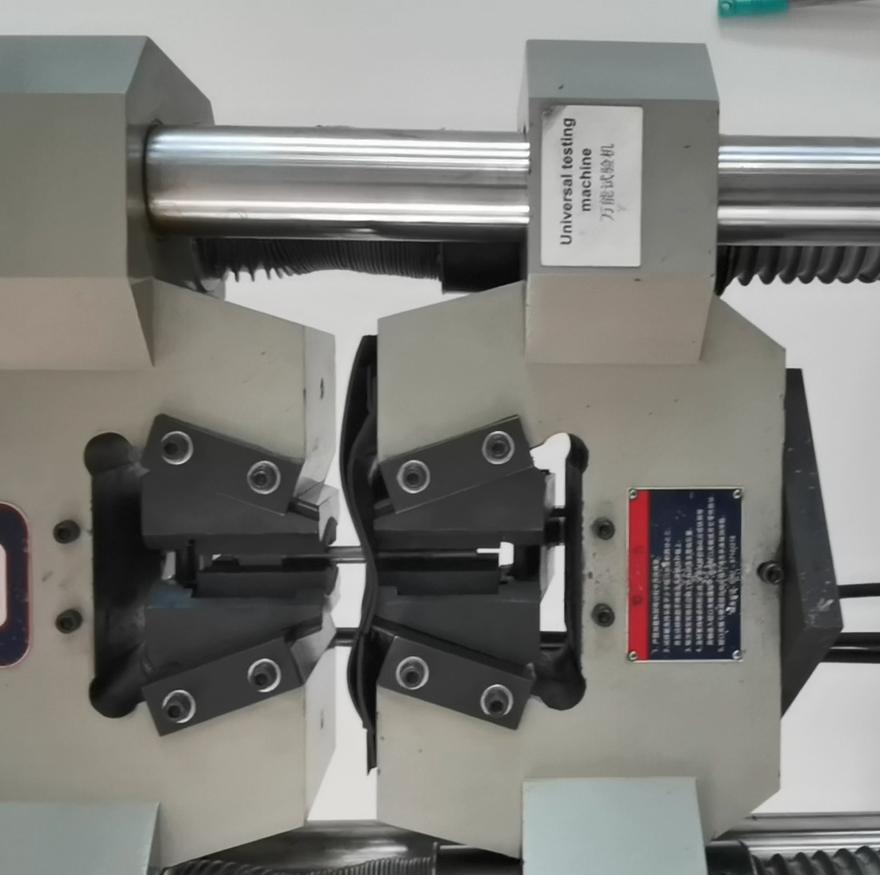
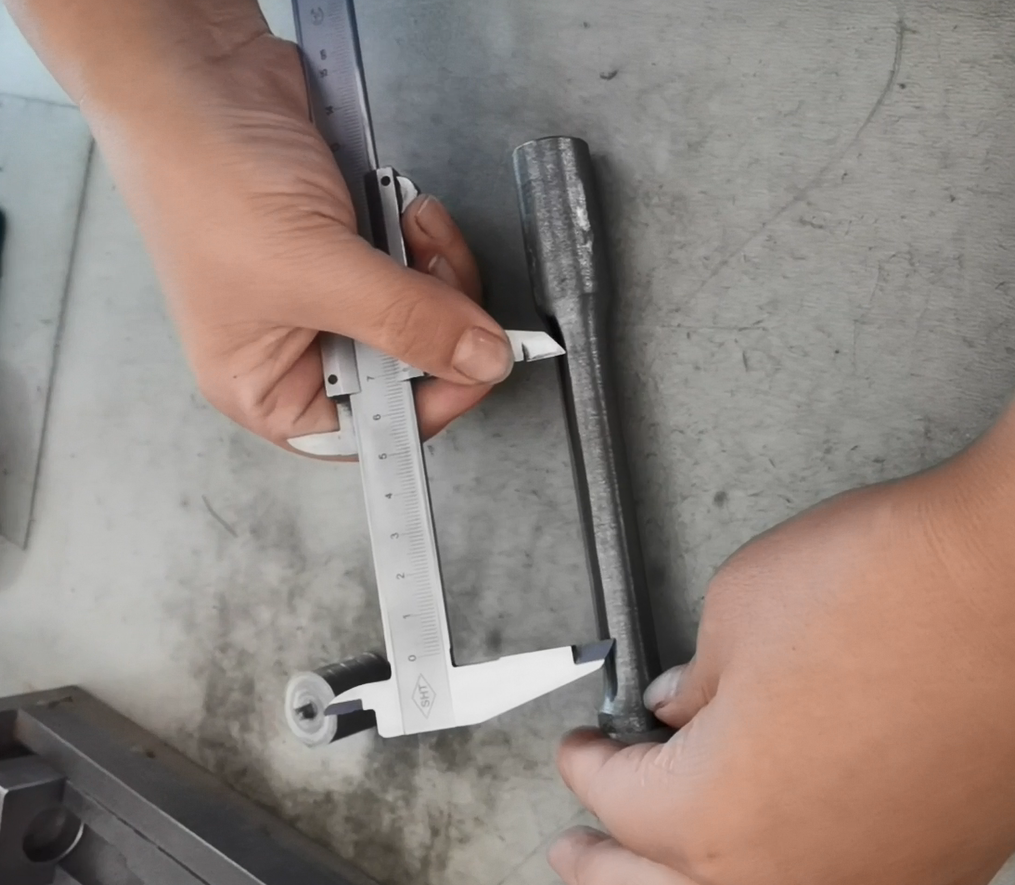
7. Mga katangian ng makunat
Ang mga pamantayan sa pagiging karapat-dapat ay ang mga sumusunod:
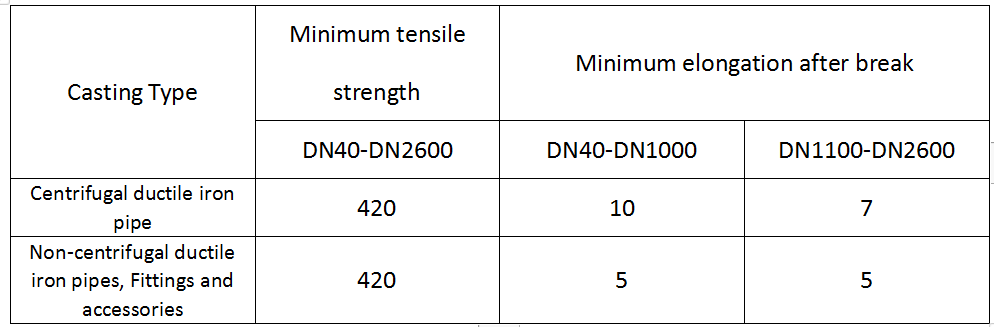
Pamantayan sa pagkabigo: Kumuha ng dalawang test bar mula sa iisang sample ring para sa pagsubok. Kung ang mga mekanikal na katangian ng isang test bar sa dobleng sample ay hindi nakakatugon sa mga kinakailangan, susuriin ang batch ng mga tubo at ipatutupad ang proseso ng paghawak ng pagkabigo.
8. Katigasan ng Brinell
Ang Brinell hardness tester ay gumagana sa pamamagitan ng pagpindot ng isang bolang bakal na may tinukoy na diyametro sa ibabaw ng ispesimen sa isang tinukoy na bilis sa ilalim ng isang tinukoy na puwersa sa pagsubok. Ang puwersa ay inaalis pagkatapos mapanatili ang tinukoy na puwersa sa pagsubok sa loob ng isang tinukoy na oras. Ang katigasan ng Brinell ng metal ay ipinapahayag bilang ang average na presyon na inilapat sa spherical surface area ng indentation. Ang Brinell hardness test ay hindi naaapektuhan ng microscopic segregation o compositional inhomogeneities sa ispesimen. Sa pamamagitan ng pagkalkula ng ratio ng indentation area sa inilapat na load, obhetibong sinusuri nito ang mga katangian ng materyal tulad ng ductility at wear resistance, at kadalasang ginagamit bilang isang reference standard para sa industrial quality control.
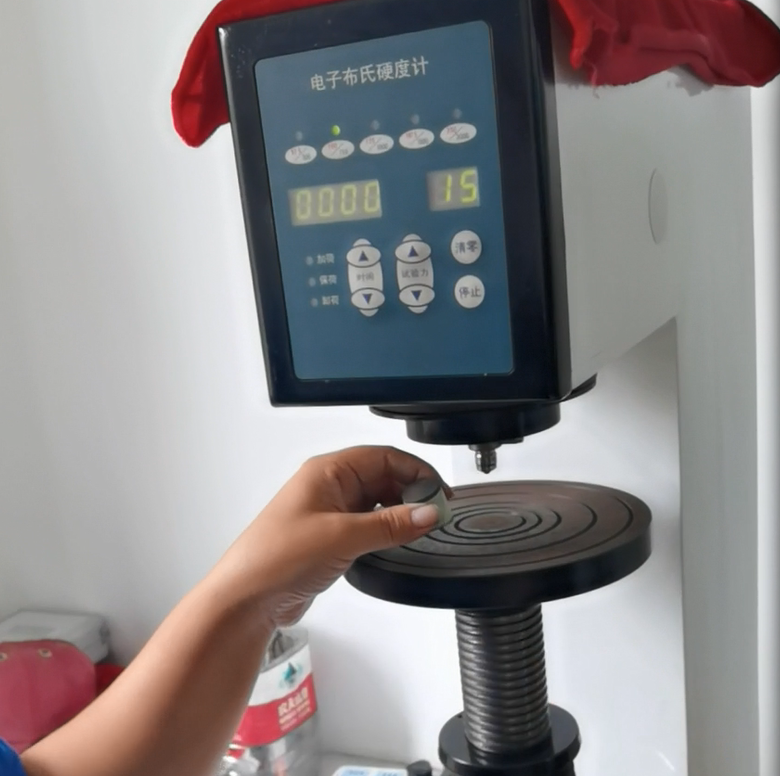
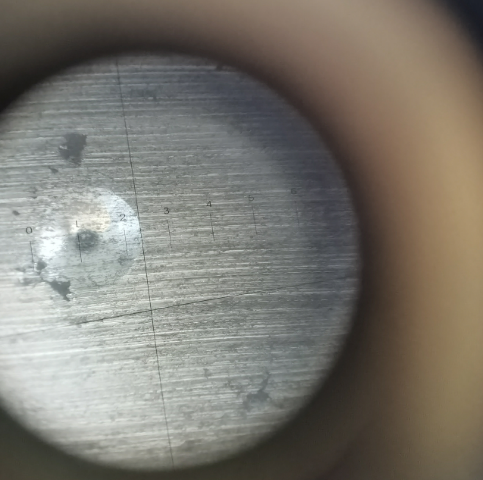
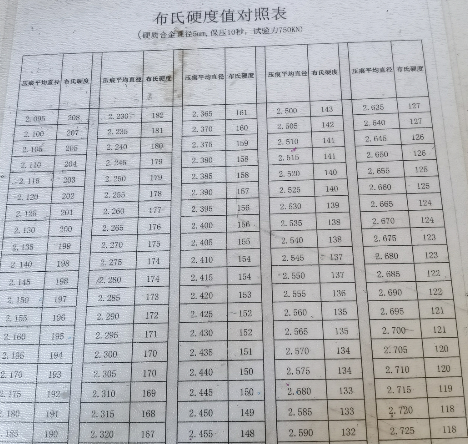
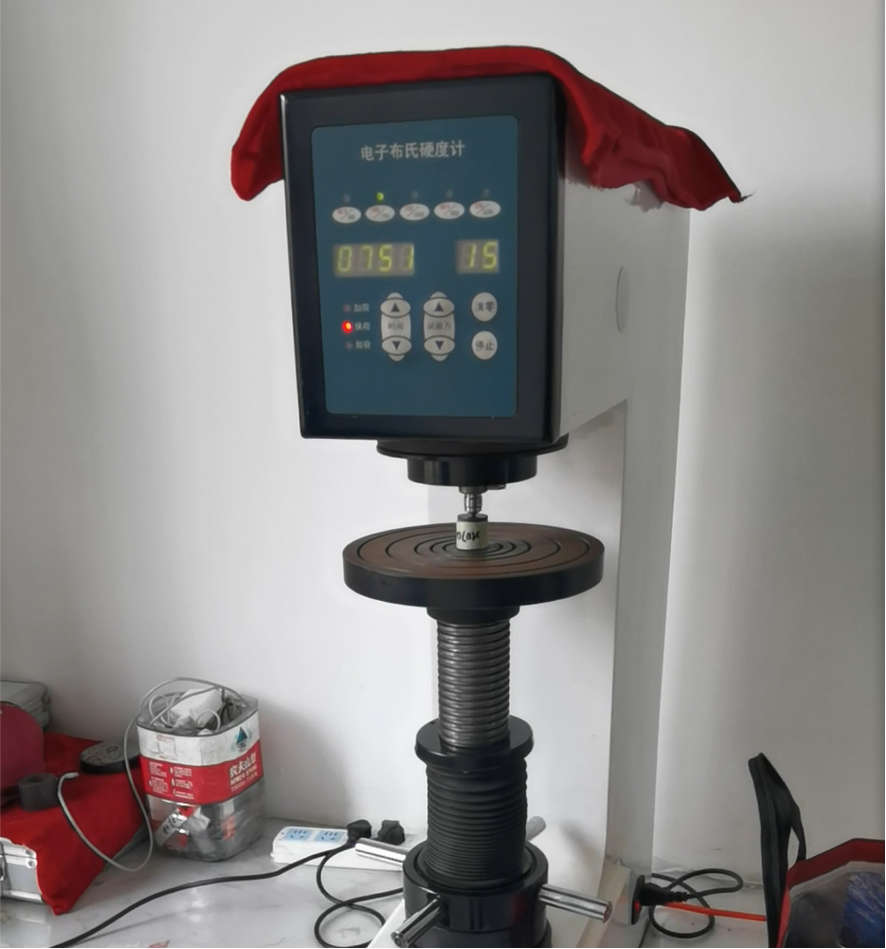
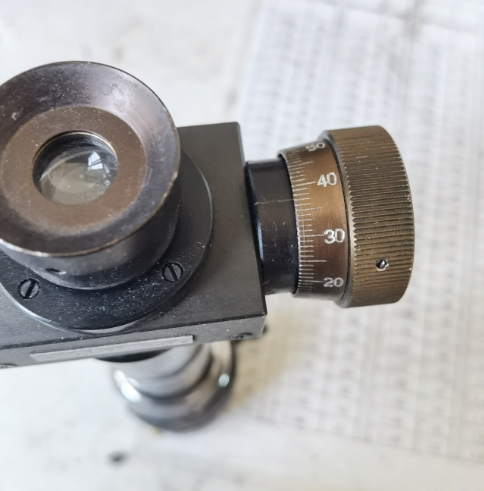
Ang katigasan ng Brinell ng mga centrifugal ductile iron pipe ay hindi dapat lumagpas sa 230 HBW, at ang katigasan ng Brinell ng mga non-centrifugal ductile iron pipe, fitting, at accessories ay hindi dapat lumagpas sa 250 HBW. Ang heat affected zone ng mga welded na bahagi ay pinapayagang magkaroon ng mas mataas na Brinell hardness value.
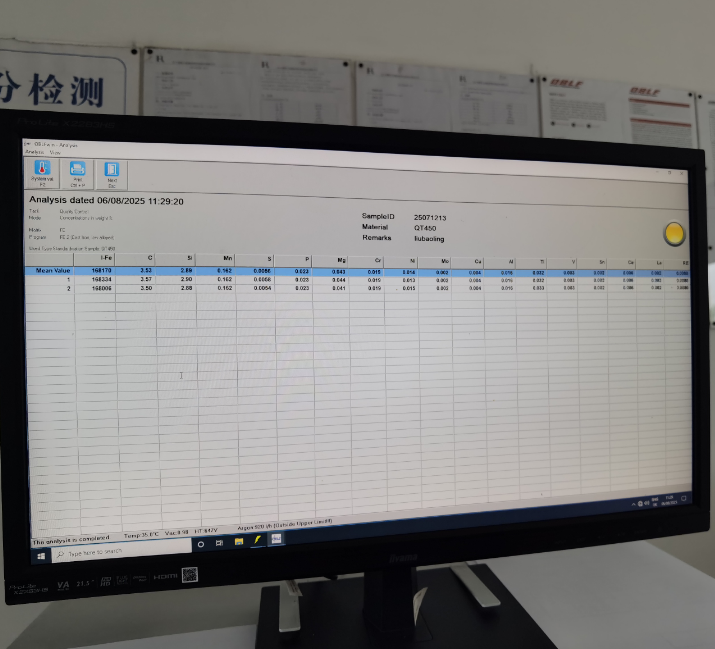
9. Kemikal na komposisyon ng ductile iron, spectral detection
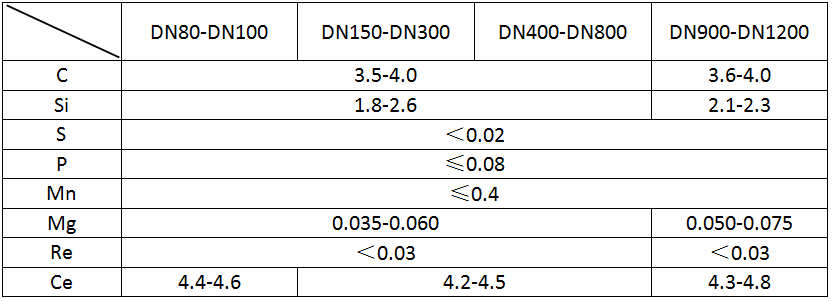
Maaaring suriin ng mga pamamaraang ispekroskopiko ang nilalaman ng mga pangunahing elemento tulad ng silicon at magnesium sa ductile iron nang real time (halimbawa, ang pangwakas na nilalaman ng silicon ay direktang nakakaapekto sa low-temperature impact toughness ng ferritic ductile iron), na pinapalitan ang mga tradisyonal na pamamaraang kemikal para sa high-speed testing at paggabay sa mga pagsasaayos ng proseso ng pre-cast. Sa pamamagitan ng pagsukat ng distribusyon ng mga elemento tulad ng carbon at sulfur, tinitiyak namin na ang graphite nodularity rate (spheroidization rate ≥90%) ay nakakatugon sa kinakailangang tensile strength (≥420 MPa) at elongation (≥10%). Ang real-time na pagsubaybay sa komposisyon ng metal habang nasa proseso ng paghahagis ay nakakabawas sa scrap at nagpapabuti sa panloob na kalidad ng mga ductile iron pipe at fitting.
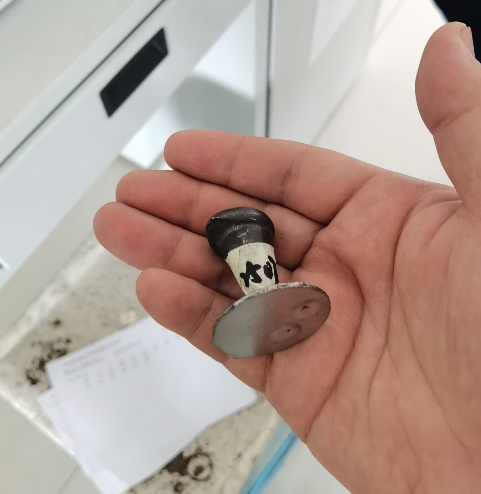
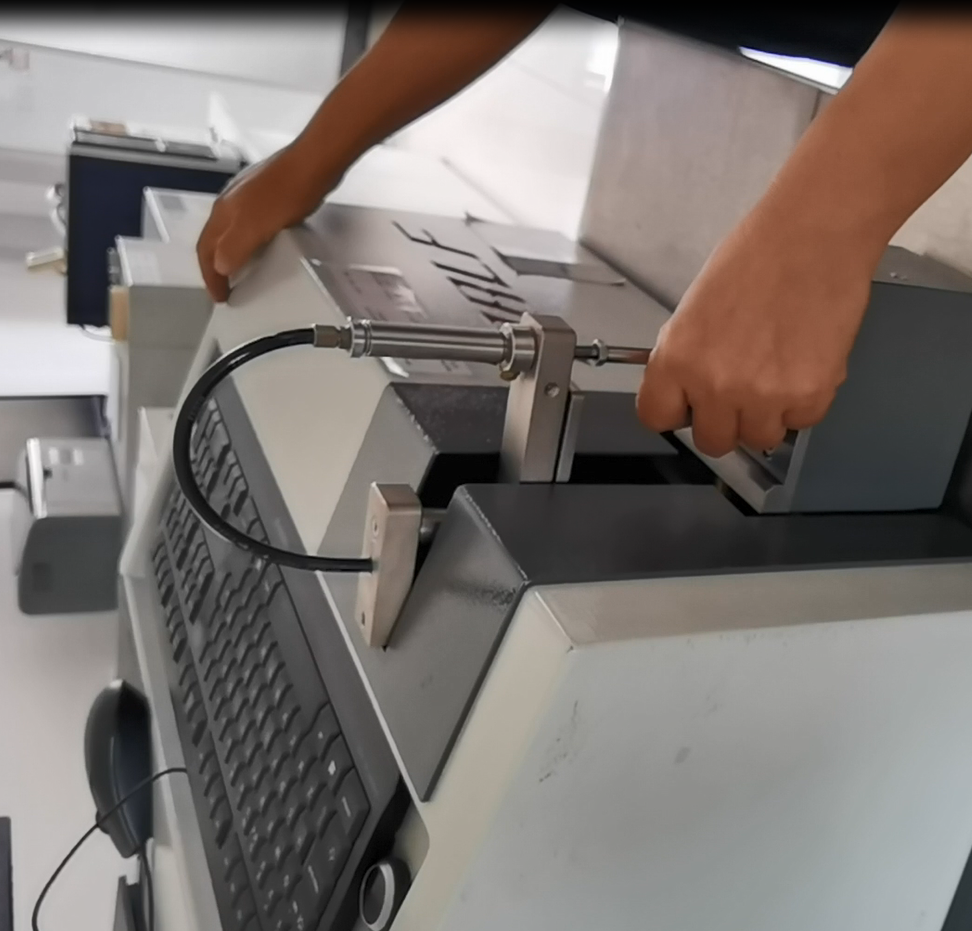
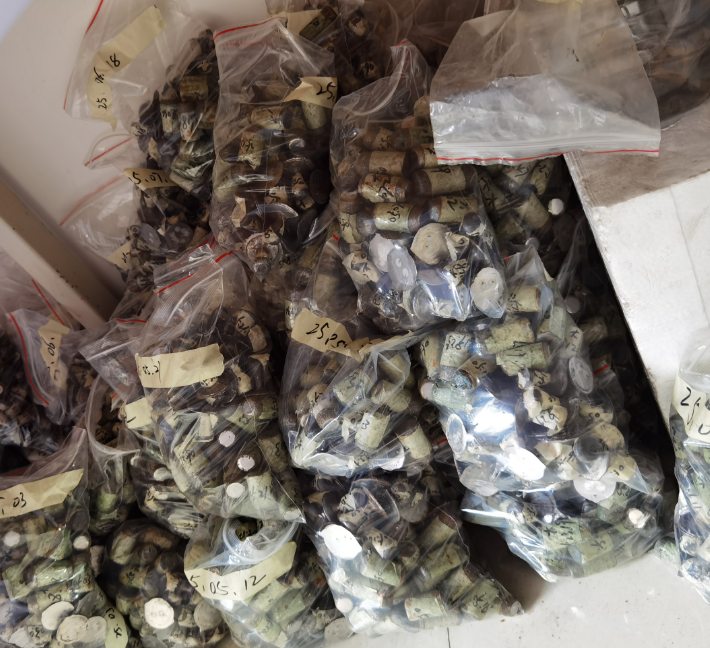
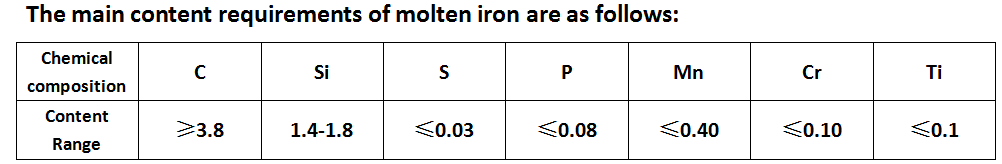
Mga kinakailangan sa pagkontrol para sa mga pangunahing bahagi ng tinunaw na bakal pagkatapos ng spheroidization
Kunin ang buong ulat ng inspeksyon ng kalidad
Oras ng pag-post: Set-11-2025



