
Kinakailangan ang epoxy resin ng tubo na cast iron upang maabot ang 350 oras ng pagsubok sa pag-spray ng asin sa ilalim ng pamantayang EN877, lalo naAng tubo ng DS sml ay maaaring umabot sa 1500 oras ng pag-spray ng asinpagsubok(nakakuha ng sertipikasyon ng Hong Kong CASTCO noong 2025)Inirerekomenda para sa paggamit sa mahalumigmig at maulang kapaligiran, lalo na sa tabing-dagat, ang epoxy resin coating sa panlabas na panangga ng tubo ng DS SML ay nagbibigay ng mahusay na proteksyon para sa tubo. Dahil sa pagtaas ng paggamit ng mga kemikal sa bahay tulad ng mga organic acid at caustic soda, ang epoxy coating ang pinakamahusay na harang laban sa mga nakakasagabal na sangkap, habang lumilikha rin ng makinis na mga tubo upang maiwasan ang pagbabara ng dumi. Ang mga katangiang anti-corrosion ng mga tubo ng cast iron ay ginagawa itong malawakang ginagamit sa mga laboratoryo, ospital, pabrika at mga tirahan sa buong mundo.
Gayunpaman, kung ang pintura ay hindi naiimbak nang maayos, maaari itong maging sanhi ng pagputi o pagkawalan ng kulay ng tubo na yari sa cast iron pagkatapos ng pagpipinta, na nakakaapekto sa kalidad ng hitsura at proteksiyon na pagganap ng produkto.
1. Ang tamang paraan ng pag-iimbak ng A1 epoxy paint
Ang A1 epoxy paint ay isang high-performance protective coating, at ang mga kondisyon ng pag-iimbak nito ay direktang nakakaapekto sa katatagan ng patong at epekto ng patong. Kasama sa tamang paraan ng pag-iimbak ang mga sumusunod na aspeto:
1. Pagkontrol ng temperatura
Angkop na temperatura: Ang pinturang epoxy na A1 ay dapat iimbak sa temperaturang 5℃~30℃ upang maiwasan ang mataas o mababang temperatura na nakakaapekto sa kemikal na katatagan ng pintura.
Iwasan ang matinding temperatura:Ang mataas na temperatura (>35℃) ay magiging sanhi ng mabilis na pagsingaw ng solvent sa pintura, at ang bahagi ng resin ay maaaring sumailalim sa reaksyon ng polimerisasyon, na magpapataas ng lagkit ng pintura o maging sanhi ng pagkabigo ng pagpapatigas.
Ang mababang temperatura (<0℃) ay maaaring maging sanhi ng pagkikristal o paghihiwalay ng ilang bahagi sa pintura, na nagreresulta sa pagbaba ng pagdikit o hindi pantay na kulay pagkatapos ng pagpipinta.
2. Pamamahala ng halumigmig
Tuyong kapaligiran: Ang relatibong halumigmig ng kapaligirang imbakan ay dapat kontrolin sa pagitan ng 50% at 70% upang maiwasan ang pagpasok ng mahalumigmig na hangin sa balde ng pintura.
Selyado at hindi tinatablan ng tubig: Ang balde ng pintura ay dapat na mahigpit na selyado upang maiwasan ang pagpasok ng kahalumigmigan, kung hindi ay maaari itong magdulot ng pagsasapin-sapin ng pintura, pagtitipon o abnormal na pagpapatigas.
3. Itabi nang malayo sa liwanag
Iwasan ang direktang sikat ng araw: Ang mga sinag ng ultraviolet ay magpapabilis sa pagtanda ng epoxy resin, na magdudulot ng mga pagbabago sa kulay ng pintura o pagkasira ng performance. Samakatuwid, ang pintura ay dapat itago sa isang malamig at hindi tinatablan ng liwanag na bodega.
Gumamit ng madilim na lalagyan: Ang ilang A1 epoxy paints ay nakabalot sa madilim na kulay upang mabawasan ang photosensitivity. Ang orihinal na pakete ay dapat panatilihing buo habang iniimbak.
4. Iwasan ang pangmatagalang pagtayo
Baliktarin nang regular: Kung ang pintura ay nakaimbak nang matagal (mahigit sa 6 na buwan), ang balde ng pintura ay dapat baliktarin o igulong nang regular upang maiwasan ang pag-iipon at pagsasapin-sapin ng pigment at dagta.
Prinsipyo ng "first-in-first-out": Gamitin ayon sa petsa ng produksyon upang maiwasan ang pagkasira ng pintura dahil sa expiration.
5. Lumayo sa polusyong kemikal
Itabi nang hiwalay: Ang pintura ay dapat ilayo sa mga kemikal tulad ng mga asido, alkali, at mga organikong solvent upang maiwasan ang mga reaksiyong kemikal na nagdudulot ng pagkasira.
Magandang bentilasyon: Dapat na maaliwalas ang lugar ng imbakan upang maiwasan ang akumulasyon ng mga pabagu-bagong sangkap na nakakaapekto sa kalidad ng pintura.
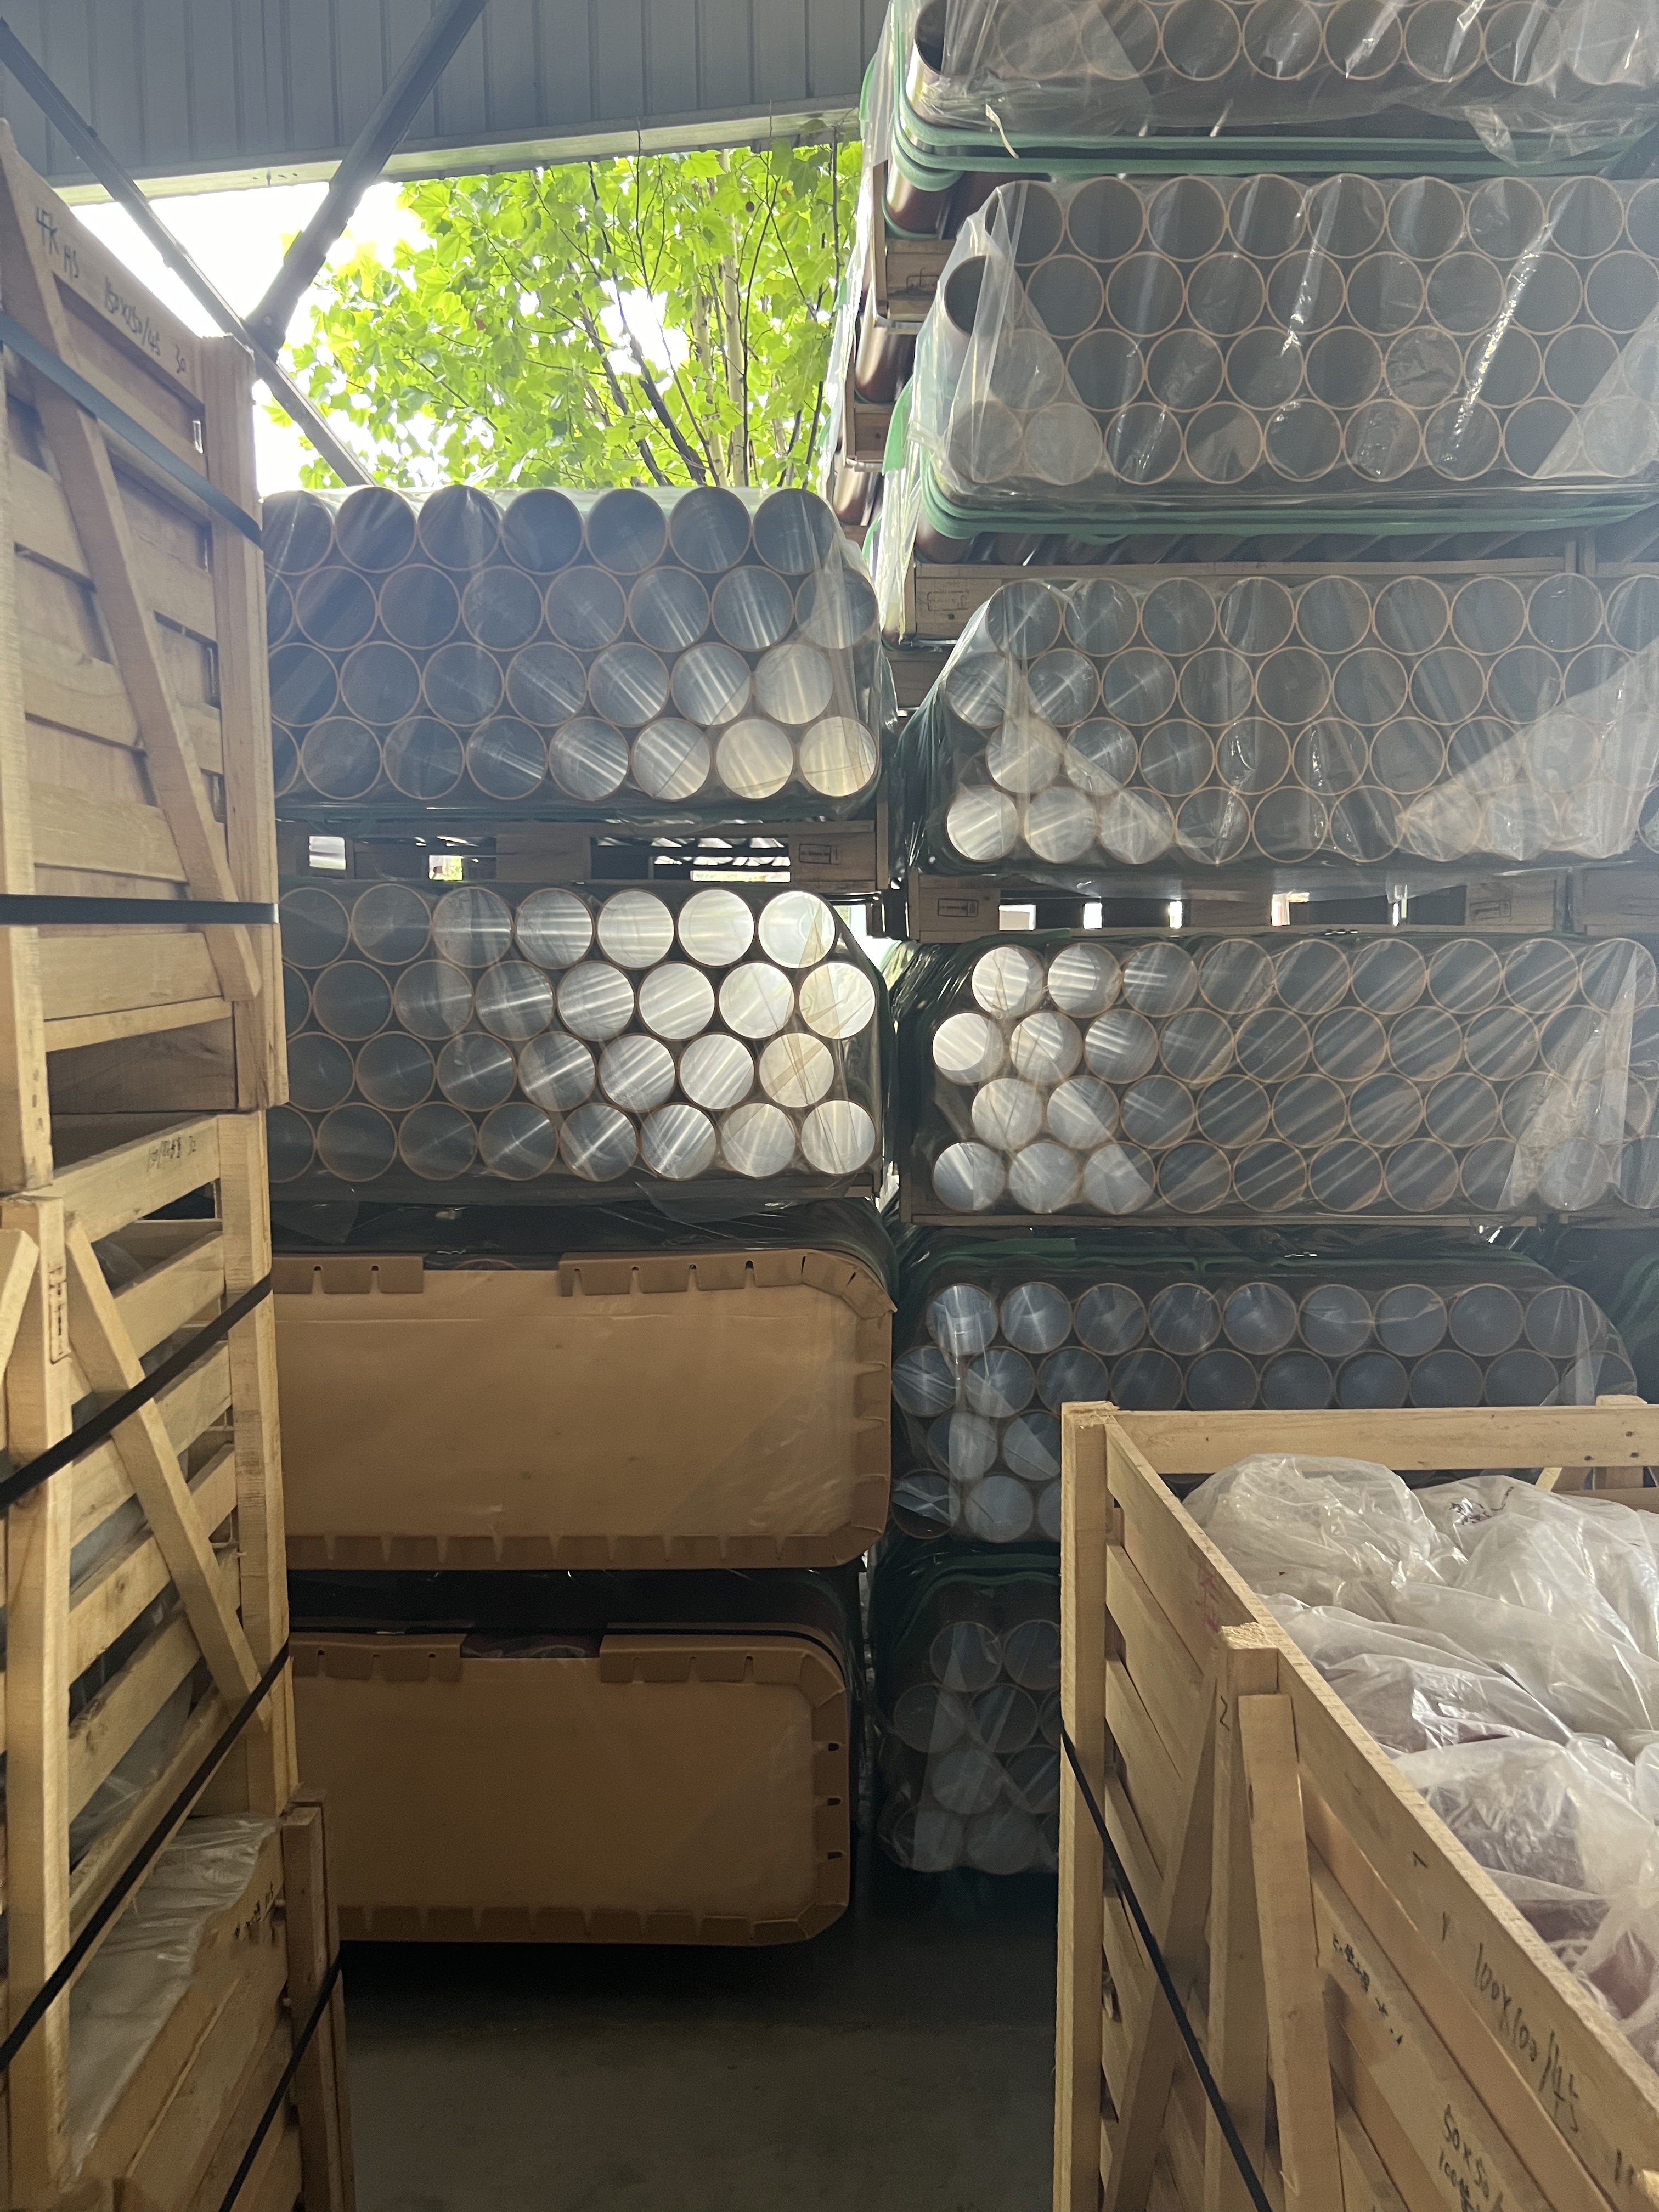
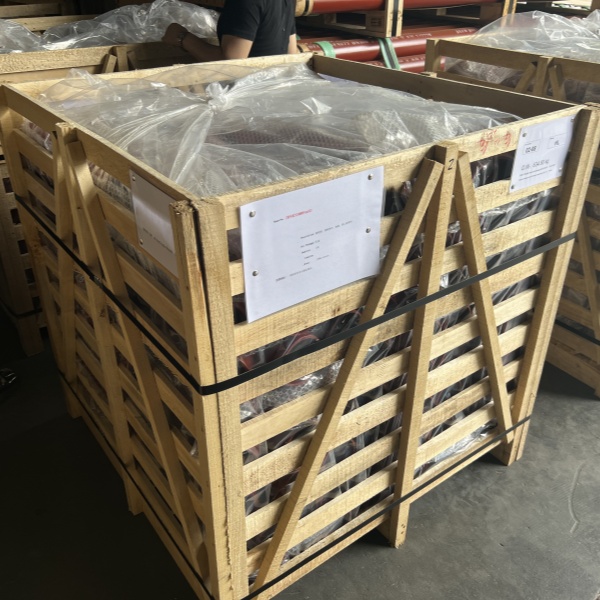
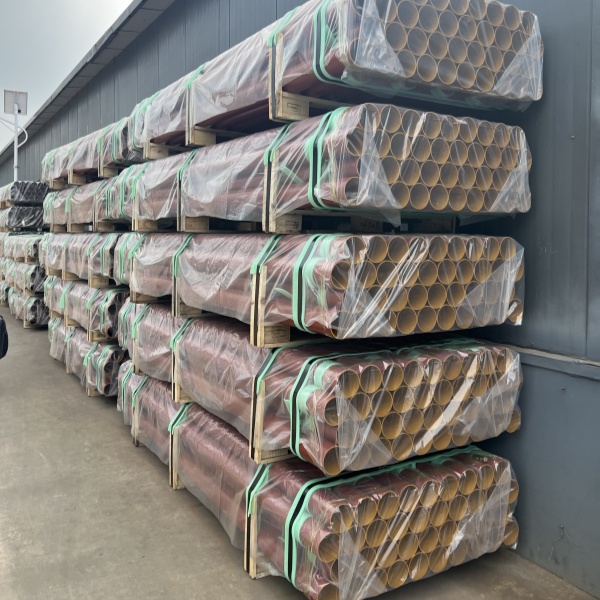
Ang mga sumusunod ay ang mga larawan ng packaging ng SML Pipe & fittings sa bodega ng DINSEN:
2. Pagsusuri ng mga sanhi ng pagkislap o pagkawalan ng kulay ng mga tubo ng cast iron
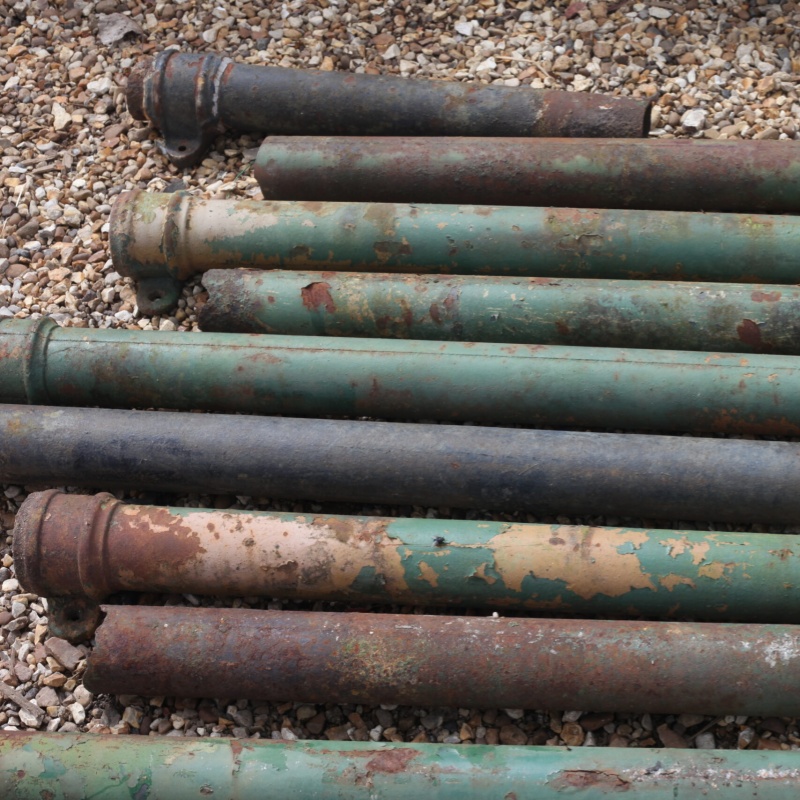
Kung ang A1 epoxy paint ay hindi naiimbak nang maayos, ang tubo ng cast iron pagkatapos ng pagpipinta ay maaaring magkaroon ng mga problema tulad ng pagkislap, pagdilaw, pagkaputi, o bahagyang pagkawalan ng kulay. Ang mga pangunahing dahilan ay kinabibilangan ng:
1. Ang mataas na temperatura ay nagdudulot ng pagtanda ng dagta
Kababalaghan: Ang kulay ng pintura ay nagiging dilaw o mas matingkad pagkatapos magpinta.
Sanhi: Sa ilalim ng mataas na temperatura, ang epoxy resin ay maaaring mag-oxidize o mag-cross-link, na nagiging sanhi ng pagbabago ng kulay ng pintura. Pagkatapos ng pagpipinta, ang pintura sa ibabaw ng tubo ng cast iron ay maaaring mawala ang orihinal nitong kulay dahil sa pagtanda ng resin.
2. Ang pagpasok ng kahalumigmigan ay humahantong sa abnormal na pagtigas
Kababalaghan: Lumilitaw ang puting hamog, pagpaputi, o hindi pantay na kulay sa ibabaw ng patong.
Sanhi: Ang bariles ng pintura ay hindi mahigpit na natatakpan habang iniimbak. Pagkatapos pumasok ang kahalumigmigan, ito ay tumutugon sa ahente ng pagpapagaling upang makabuo ng mga amine salt o carbon dioxide, na nagreresulta sa mga depekto sa hamog sa ibabaw ng patong, na nakakaapekto sa metalikong kinang ng tubo na cast iron.
3. Photodegradation na dulot ng ultraviolet radiation
Kababalaghan: Ang kulay ng pintura ay nagiging mas mapusyaw o nagkakaroon ng pagkakaiba sa kulay.
Sanhi: Ang mga sinag ng ultraviolet sa araw ay sisira sa pigment at istruktura ng resina sa pintura, na magiging sanhi ng unti-unting pagkupas o pagkawalan ng kulay ng ibabaw ng tubo na cast iron pagkatapos ng pagpipinta.
4. Pagsingaw o kontaminasyon ng solvent
Kababalaghan: May mga particle, butas sa pag-urong, o pagkawalan ng kulay na lumilitaw sa pelikula ng pintura.
Sanhi: Ang labis na pagkasumpungin ng solvent ay nagpapataas ng lagkit ng pintura, at ang mahinang atomization habang nag-iispray ay humahantong sa hindi pantay na kulay.
Ang mga dumi (tulad ng alikabok at langis) na nahalo habang iniimbak ay makakaapekto sa mga katangiang bumubuo ng pelikula ng pintura at magdudulot ng mga depekto sa ibabaw ng tubo na yari sa cast iron.
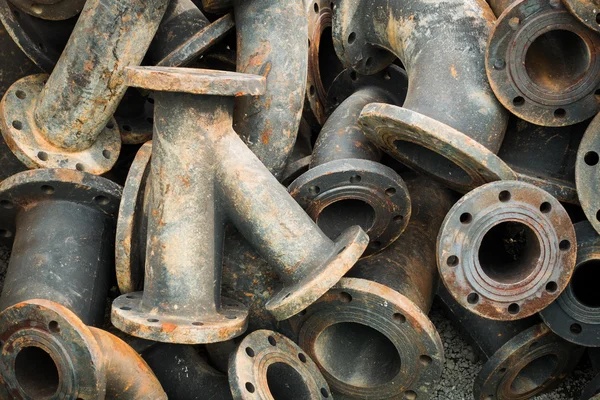
3. Paano maiwasan ang abnormal na kulay ng tubo na cast iron pagkatapos ng pagpipinta
Mahigpit na sundin ang mga kondisyon ng pag-iimbak at tiyaking natutugunan ang mga kinakailangan sa temperatura, halumigmig, proteksyon sa liwanag, atbp.Ang hindi wastong pag-iimbak ng tubo na gawa sa cast iron gamit ang A1 epoxy paint ay maaaring maging sanhi ng pagputi, pagdilaw, o pagkupas ng kulay. Sa pamamagitan ng mahigpit na pagkontrol sa temperatura, halumigmig, proteksyon sa liwanag, at iba pang mga kondisyon, at regular na pagsuri sa katayuan ng pt, ang mga depekto sa patong na dulot ng mga problema sa pag-iimbak ay maaaring epektibong maiwasan, na tinitiyak na ang estetika at proteksiyon na pagganap ng tubo na gawa sa cast iron ay nasa pinakamahusay na kondisyon.
Oras ng pag-post: Abril-29-2025



