
Mga tubo na cast ironSumasailalim sa adhesion testing at hot and cold water cycling tests alinsunod sa EN877, pangunahin upang masuri ang pangmatagalang pagiging maaasahan at tibay ng kanilang mga anti-corrosion coating system, lalo na sa ilalim ng aktwal na mga kondisyon ng pagpapatakbo. Karaniwang tinatarget ng mga pagsubok na ito ang mga coating na inilapat sa loob at labas ng mga ibabaw ng mga SML pipe (tulad ng epoxy resins, polyurethanes, at cement mortar linings). Direktang sinusukat ng adhesion testing ang lakas ng pagkakabit sa pagitan ng coating at ng base metal ng cast iron pipe. Ginagaya ng mga hot and cold water cycling test ang mga cyclical temperature fluctuations na nararanasan ng mga tubo sa aktwal na paggamit, tinatasa ang pangmatagalang katatagan ng coating system sa ilalim ng mga alternating thermal stress na ito.
Pagsubok sa Pagdikitang
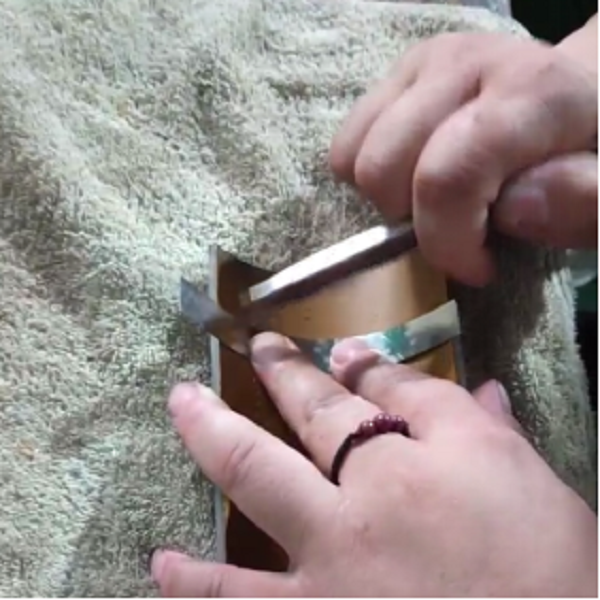
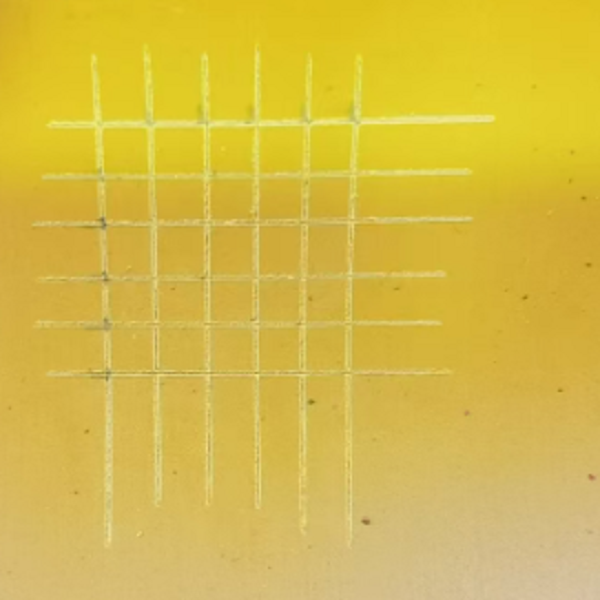
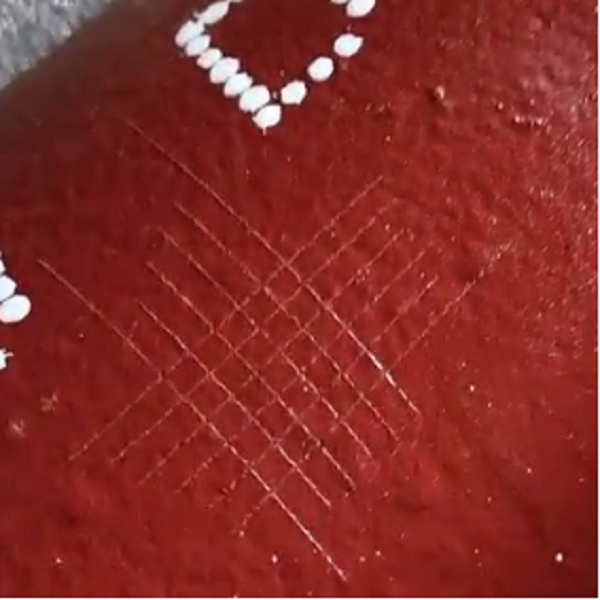
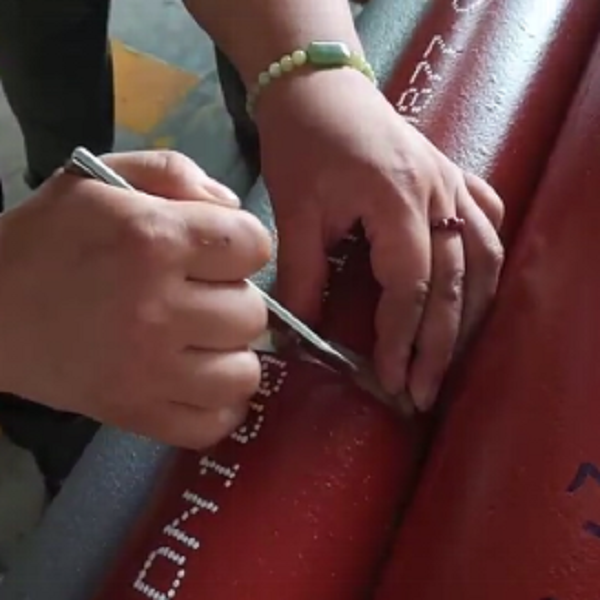
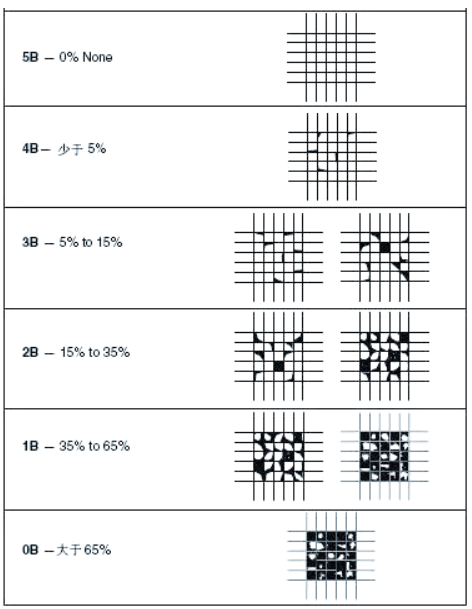
Ang pagdikit ng patong ay susuriin lamang sa mga sample na nagmumula sa mga natapos na produkto sa pamamagitan ng isang crosscut test alinsunod sa EN ISO 2409, sa sumusunod na paraan:
- sample ng pagsubok: seksyon na may minimum na 100 mm ang haba na pinutol mula sa isang pinahiran na tubo o fitting, mas mabuti kung ang laki ay hindi bababa sa DN 100;
- bilang ng mga hiwa: 6;
- pagitan ng mga hiwa: 2 mm (3 mm para sa mga patong na may minimum na kapal na tinukoy ng tagagawa na katumbas o higit sa 120 µm);
- Ang mga resulta ay dapat sumunod sa Talahanayan 1.
Talahanayan 1:
Paglaban sa pag-ikot ng temperatura
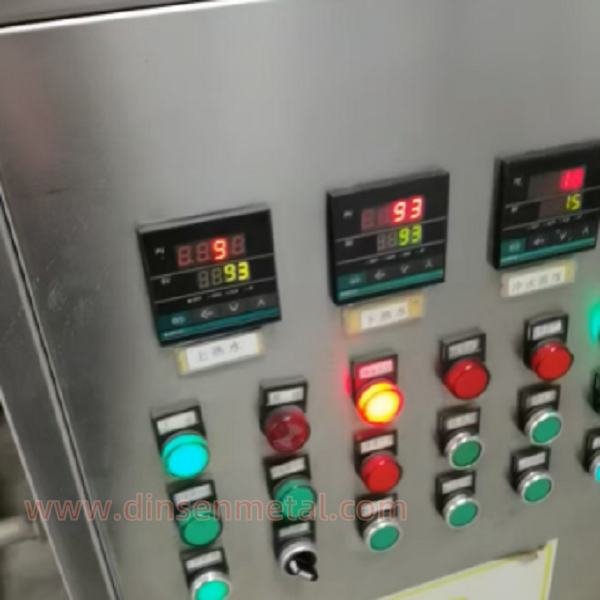
Ang pagsubok ay isasagawa lamang sa mga sampol na nagmumula sa mga natapos na produkto. Ang test assembly ay sasailalim sa 1500 na siklo ng pagpapadaan ng mainit at malamig na tubig alinsunod sa sumusunod na iskedyul:
a) (30 + 1) l ng tubig sa temperaturang (93 + 2) °C sa loob ng 1 minuto, sa isang pare-parehong bilis ng daloy,
b) 1 minutong pahinga at panahon ng pag-aalis ng tubig;
c)(30 + 1) l ng tubig sa temperaturang (15 + 5)°C sa loob ng 1 minuto, sa isang pare-parehong bilis ng daloy,
d) 1 minutong pahinga at pag-alis ng tubig
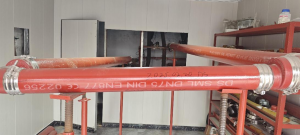
Ang temperatura ng tubig ay dapat sukatin sa punto ng pagpasok.Ang isang halimbawa ng isang tipikal na set-up ng pagsubok ay ibinibigay sa Figure 3.
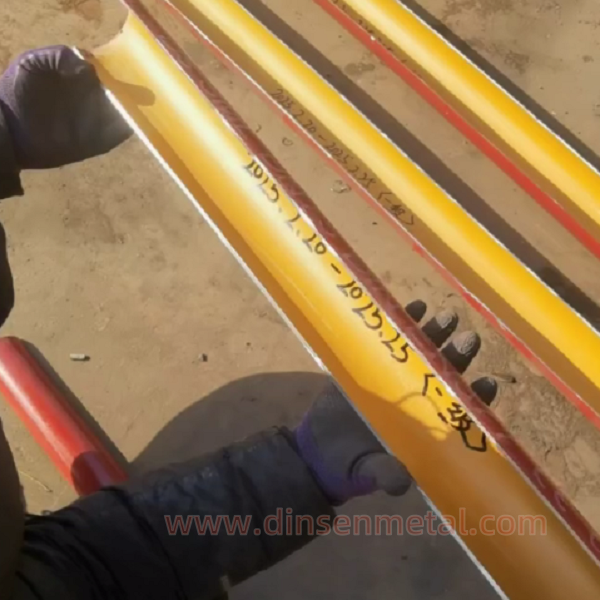
Pagkatapos ihinto ang pagsubok, ang mga tubo at mga kabit ay dapat hugasan kaagad upang maalis ang anumang mantsa. Ang mga tubo ay dapat na hatiin nang pahaba at ang mga panloob na patong ay susuriin para sa antas ng pagkapaltos at kalawang na hindi dapat lumagpas sa mga sumusunod na antas:
Antas ng pagkapaltos: Dimensyon 3, klase 3 ayon sa EN IS0 4628-2:
Antas ng kalawang: Ri 2 ayon sa EN IS0 4628-3.
Oras ng pag-post: Agosto-04-2025



